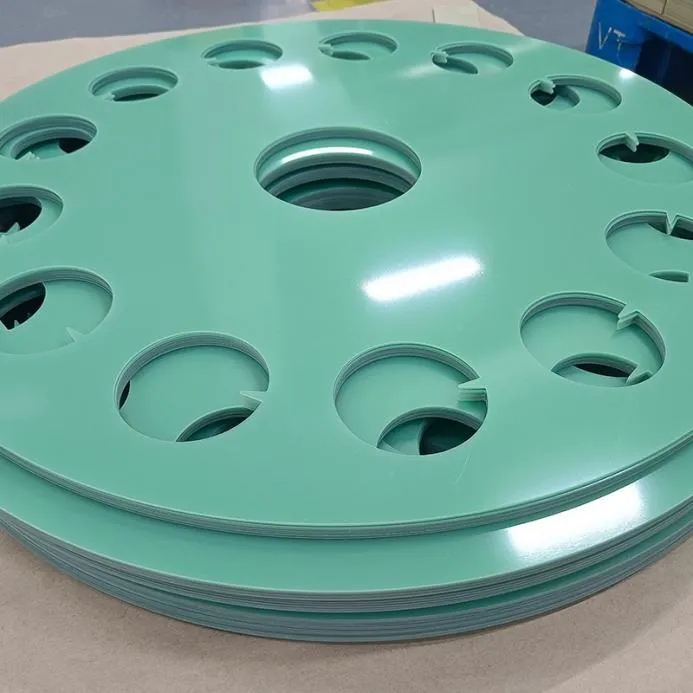
El laminado de vidrio epoxi G11, comúnmente conocido también como EPGC203, combina un tejido de fibra de vidrio con una matriz de resina epoxi curada. Se utiliza para piezas de aislamiento eléctrico que también requieren resistencia mecánica y térmica.
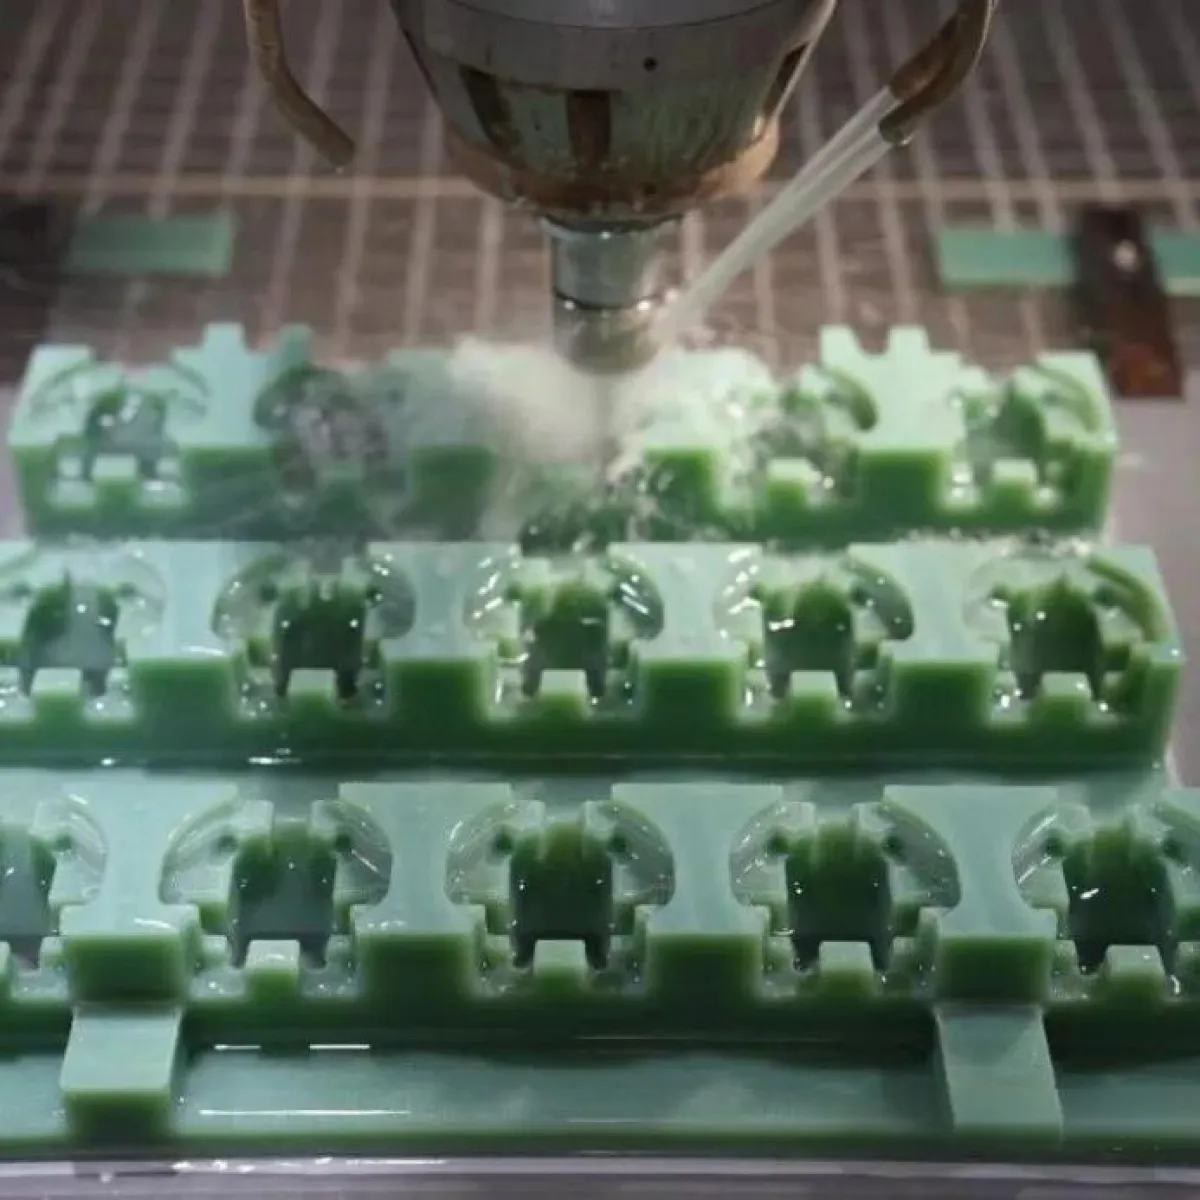
El éxito en el mecanizado del G11 depende del control del desgaste de la herramienta, las fuerzas de corte y el calor. El uso de herramientas adecuadas y un soporte adecuado de la pieza de trabajo ayudan a reducir el astillamiento de los bordes, la delaminación y la variación dimensional.
Elección del método de corte
El corte con sierra resulta práctico para cortes rectos y para preparar piezas en bruto para el mecanizado. Las hojas con puntas de metal duro son adecuadas para muchas operaciones, mientras que las hojas de diamante pueden ofrecer una mayor vida útil de la herramienta para laminados de vidrio más gruesos o volúmenes de producción más elevados. Sujeta la lámina de forma segura y deja un margen suficiente para el acabado de los bordes críticos.
El corte por chorro de agua abrasivo resulta útil para perfiles en los que es necesario minimizar el daño térmico. Sin embargo, la perforación puede provocar delaminación si el proceso no es adecuado para el laminado. La estrategia de entrada, el suministro de abrasivo y los parámetros de corte requieren un control minucioso. Inspeccione los bordes cortados y confirme si es necesario un mecanizado secundario para las dimensiones críticas.
El corte por láser introduce efectos térmicos en el compuesto epoxi. Las investigaciones sobre el epoxi reforzado con fibra de vidrio muestran que la degradación de la resina y la geometría del corte dependen de las condiciones de procesamiento. En el caso de los componentes aislantes, el corte por láser debe someterse a una validación específica para cada aplicación, incluida la evaluación de la calidad de los bordes y el rendimiento eléctrico.
Selección de herramientas y parámetros de corte
Las herramientas de carburo, diamante policristalino (PCD) y diamantadas son opciones para el mecanizado de laminados de epoxi con fibra de vidrio. La selección de herramientas debe tener en cuenta la operación, el espesor del material y la cantidad de producción.
Mantenga afilados los filos de corte y deje un espacio libre adecuado para la herramienta. Las herramientas desgastadas generan calor, reducen la calidad de la superficie y dificultan el mantenimiento de las tolerancias. Establezca la velocidad del husillo, el avance y la profundidad de corte siguiendo las recomendaciones sobre herramientas y realizando pruebas con el material real. Las pasadas ligeras de acabado pueden mejorar la calidad de la superficie cuando la pieza de trabajo está adecuadamente apoyada.
Prevención de la delaminación durante el taladrado y el fresado
Sujete las secciones delgadas y las zonas cercanas al filo de corte para limitar la flexión. Una placa de apoyo adecuada ayuda a sostener la superficie de salida durante el taladrado pasante y el corte a través de las capas del laminado.
Utilice una geometría de broca adecuada al espesor de la lámina y mantenga la herramienta libre de residuos de mecanizado. Para agujeros más profundos, un ciclo de taladrado por pulsos adecuado puede facilitar el despeje y reducir la acumulación de calor.
Extracción de polvo y limpieza del proceso
El mecanizado de epoxi de fibra de vidrio produce polvo fino y residuos fibrosos. Utilice un sistema de extracción eficaz en la zona de mecanizado y siga las instrucciones de manipulación del proveedor del material.
Cuando se utilice lubricación o refrigerante, compruebe la compatibilidad con los requisitos eléctricos del componente acabado. Algunos lubricantes pueden afectar al rendimiento del aislamiento, por lo que la limpieza y la selección del proceso revisten especial importancia.
Control de dimensiones y tolerancias
Empiece por distinguir la tolerancia de espesor de la lámina suministrada de los requisitos del componente acabado. El espesor de las láminas laminadas puede variar, por lo que las piezas que requieran un control más estricto del espesor pueden necesitar un margen de material adecuado y un acabado adicional.
Defina claramente en el plano las dimensiones críticas, los diámetros de los orificios, las tolerancias posicionales, la planitud y los puntos de referencia de inspección. Revise las tolerancias alcanzables en función del tamaño, el espesor, la geometría y el método de mecanizado de la pieza.
Deje que el material y las piezas acabadas alcancen las condiciones de inspección acordadas. Compruebe las dimensiones críticas tras el mecanizado y la liberación de la sujeción, prestando especial atención a los componentes delgados que puedan deformarse bajo la presión de la fijación.
Acabado e inspección final
Aplique con cuidado los chaflanes o radios de arista especificados y elimine las fibras sueltas sin dañar el laminado. Inspeccione las piezas acabadas en busca de bordes astillados, grietas y delaminación visible, además de realizar comprobaciones dimensionales. Las transiciones suaves y los radios de esquina adecuados también ayudan a reducir las concentraciones de tensión.
Mecanizado personalizado de G11 de Yilong
Yilong suministra láminas de vidrio epoxi G11/EPGC203 y componentes aislantes mecanizados con CNC según los planos del cliente. La selección de materiales, los requisitos de mecanizado y las tolerancias críticas pueden revisarse conjuntamente antes de la producción.
Para solicitar un presupuesto, facilite su plano, las especificaciones del material, la cantidad y los requisitos de inspección. Visite www.Yilonginsulation.com, envíe un correo electrónico a Yilong@Yilonginsulation.com o póngase en contacto con Yilong a través de WhatsApp en el +86 15866869385.
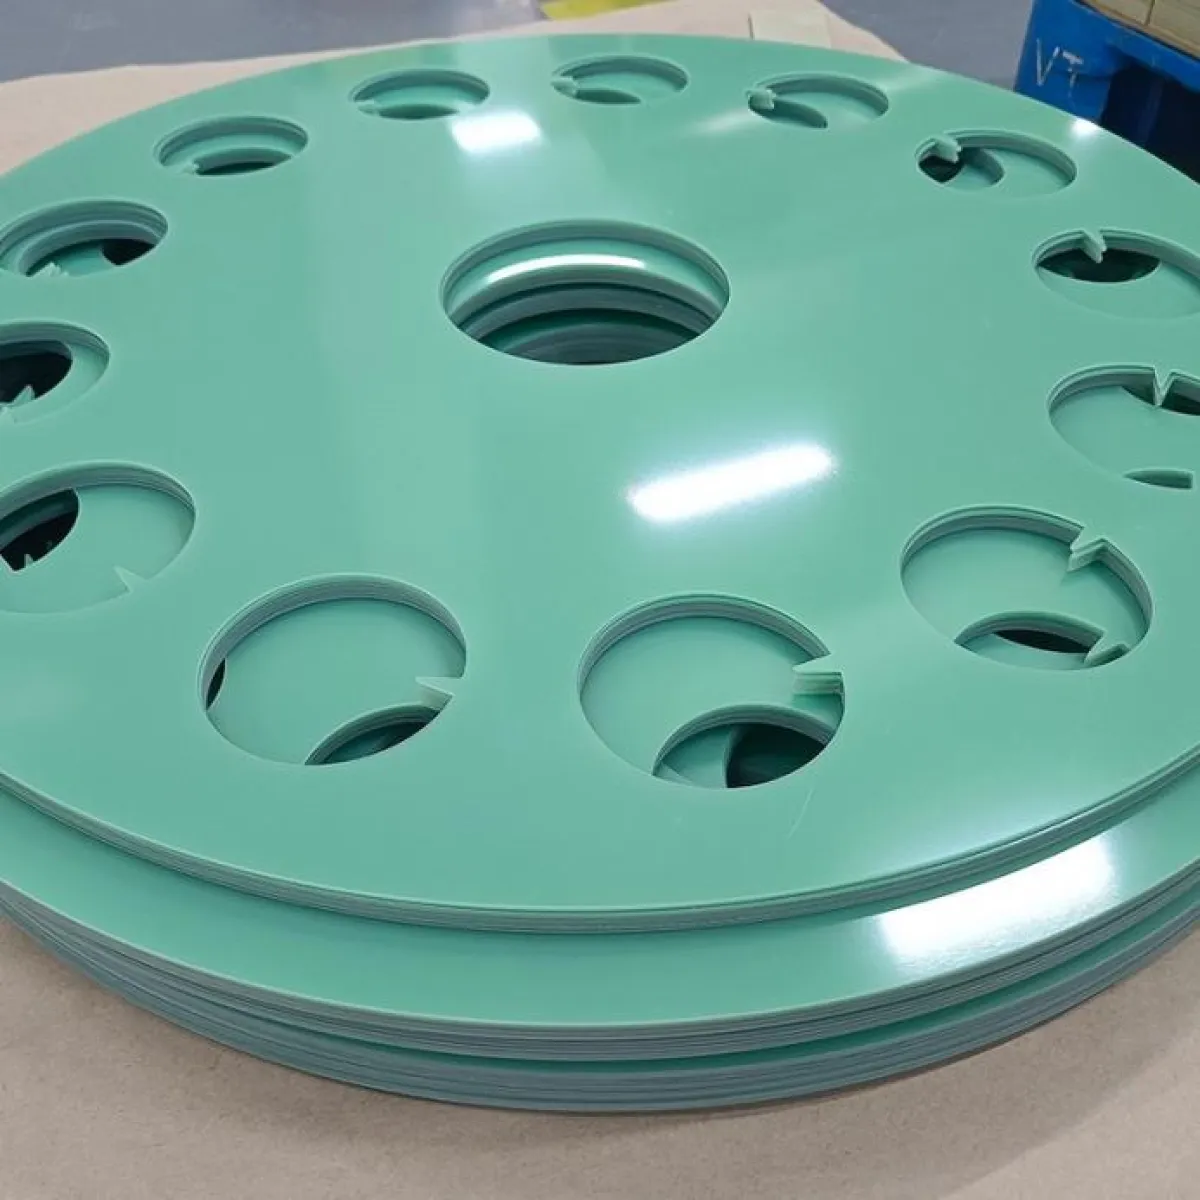
El éxito del mecanizado G11 depende del control del desgaste de la herramienta, las fuerzas de corte y el calor. El uso de herramientas adecuadas y un soporte adecuado de la pieza de trabajo ayudan a reducir el astillamiento de los bordes, la delaminación y las desviaciones dimensionales
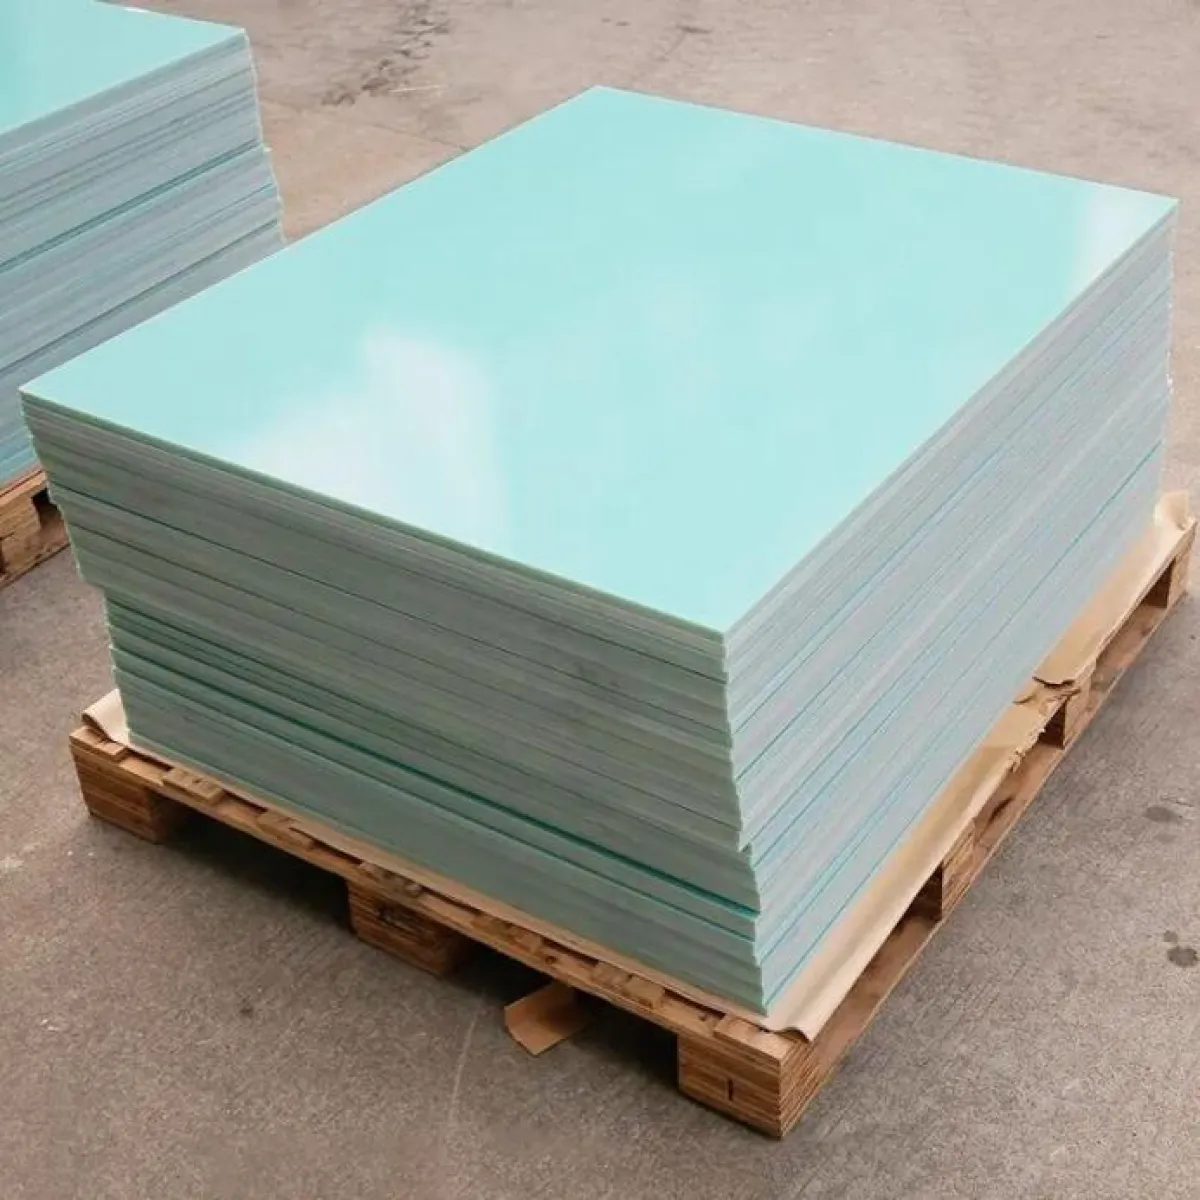
El G10 CR es un laminado de epoxi y fibra de vidrio de grado criogénico, fabricado a partir de tejido de fibra de vidrio impregnado con un sistema de resina epoxi especialmente seleccionado y consolidado mediante calor y prensado.
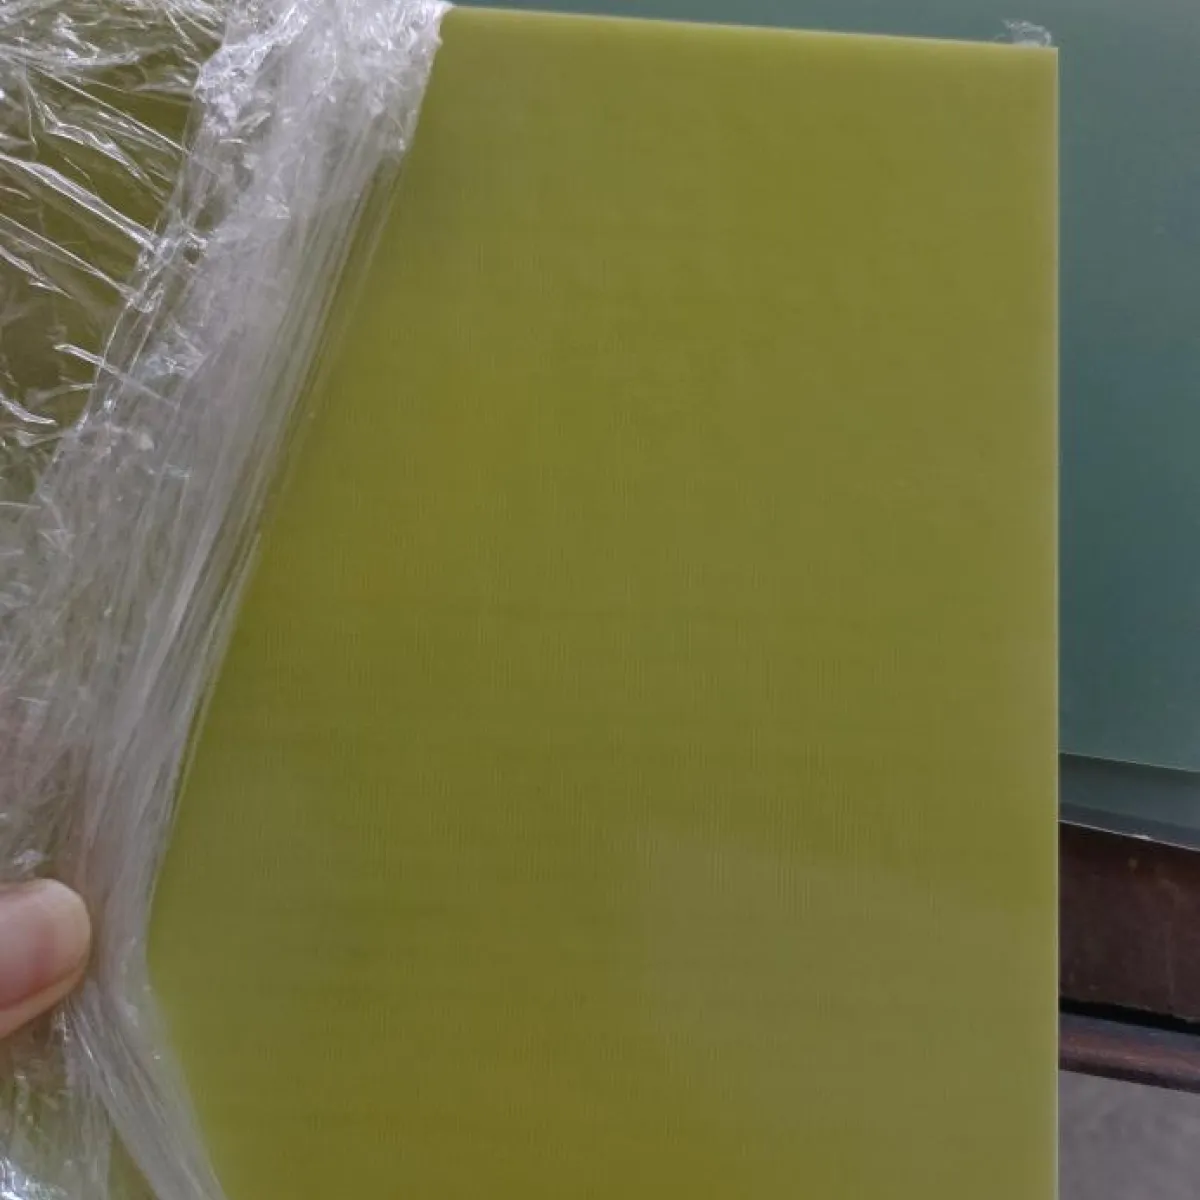
La norma EPGC 204 suele estar referenciada con las normas NEMA FR5 y DIN HGW2372.2. La especificación de materiales de la IEC correspondiente es la norma IEC 60893-3-2, que abarca las láminas laminadas rígidas a base de resina epoxi.
Para seleccionar el material adecuado, hay que tener en cuenta la temperatura de funcionamiento, la tensión eléctrica, la carga mecánica y las condiciones ambientales.
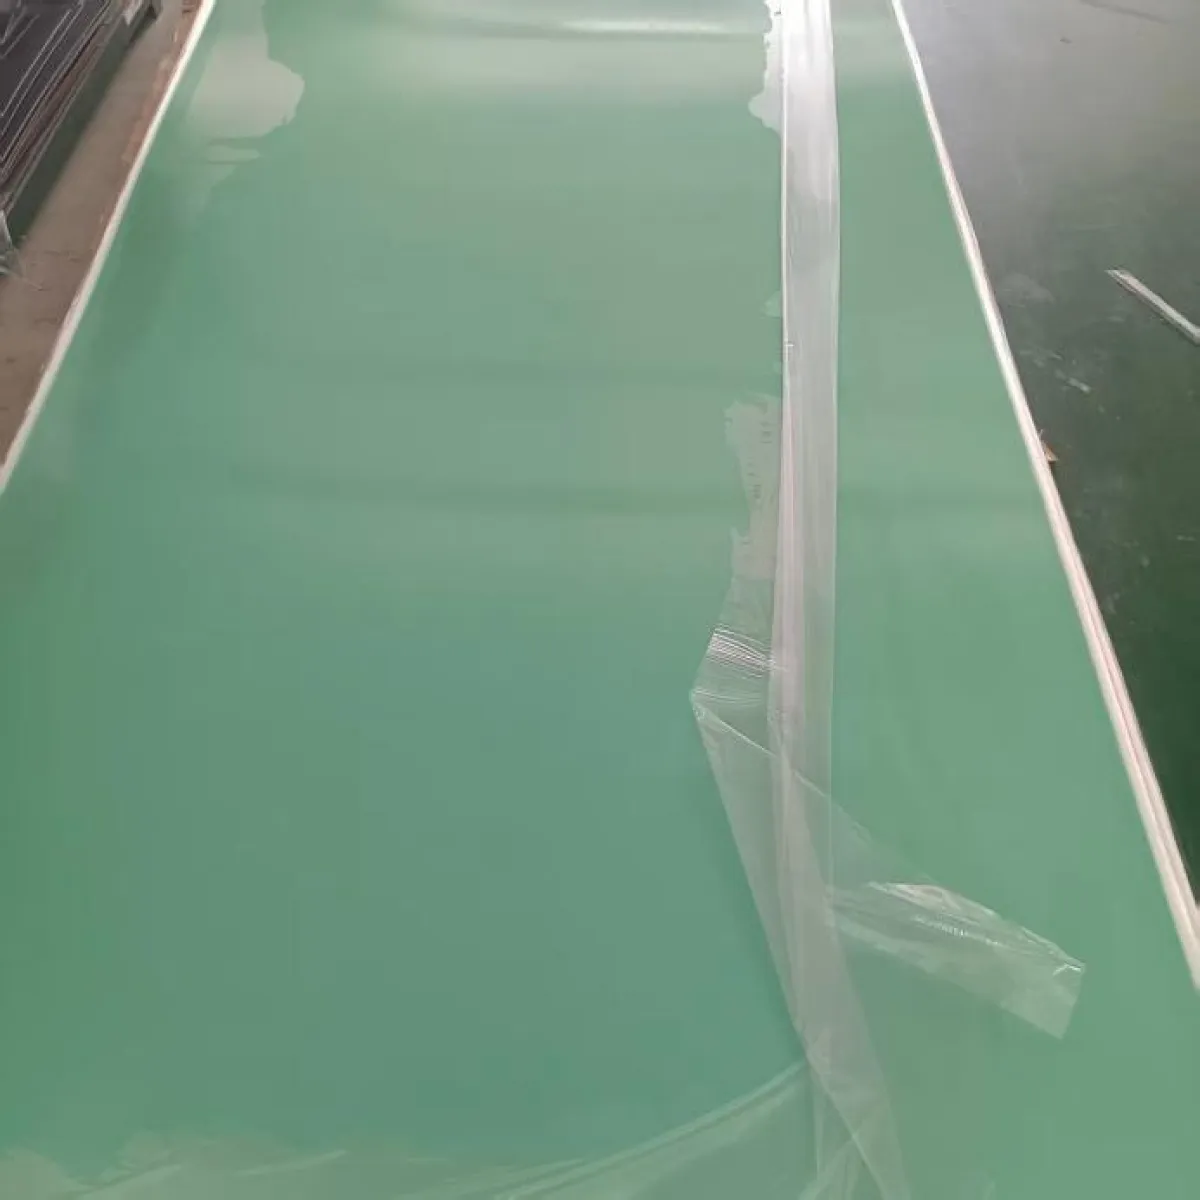
El EPGC 203 es un laminado termoendurecible rígido fabricado a partir de tejido de fibra de vidrio impregnado con resina epoxi y compactado mediante calor y presión.
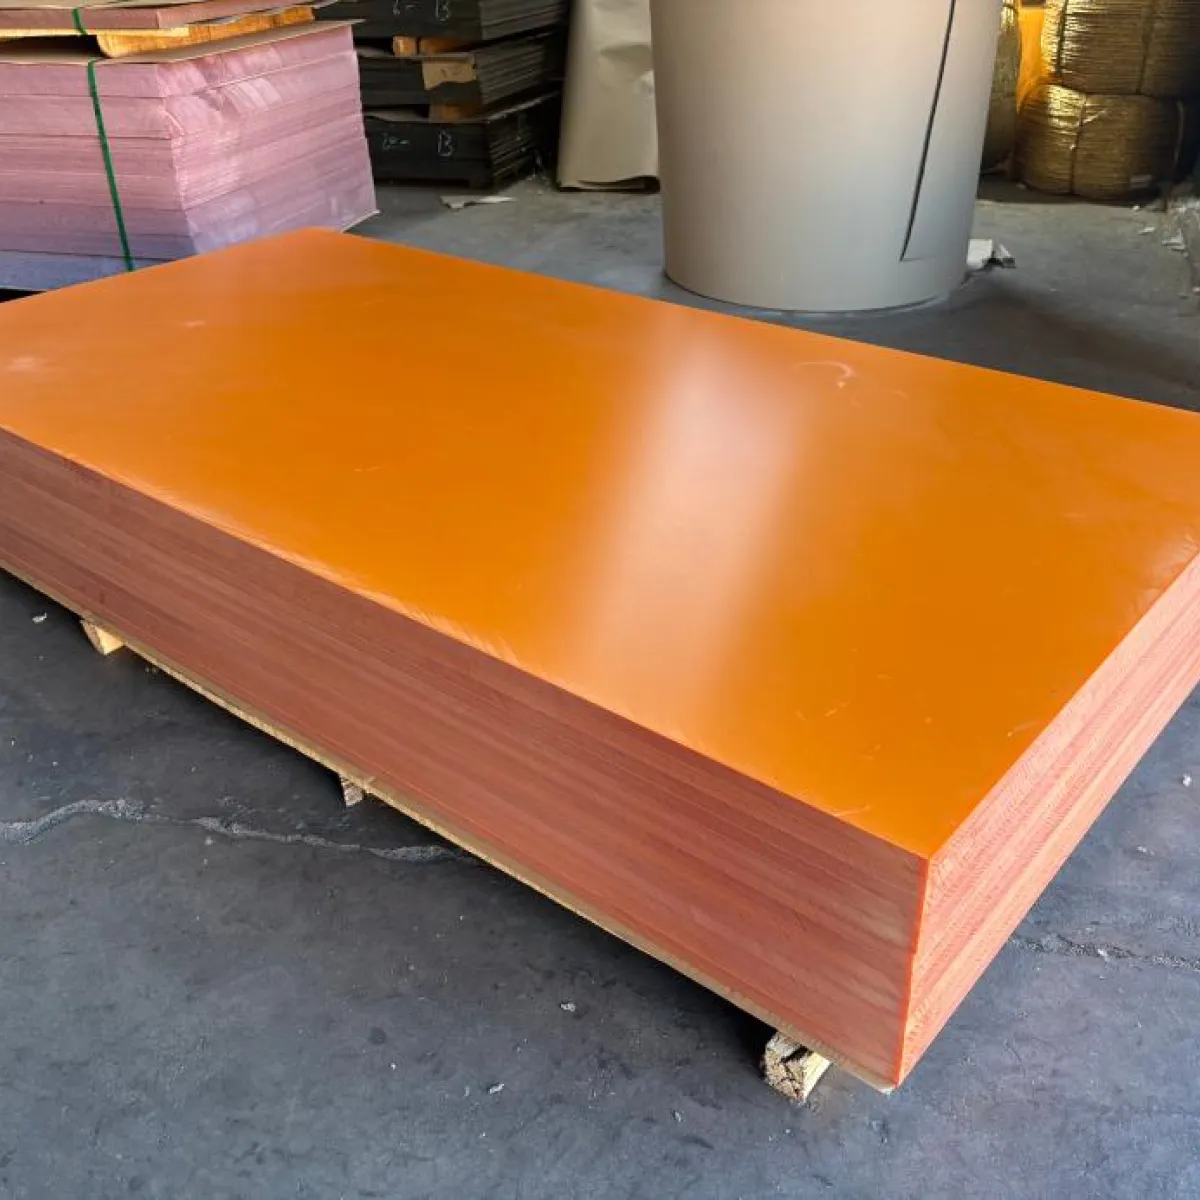
En las aplicaciones industriales de láminas, el término «baquelita» suele referirse al laminado de papel fenólico. Se fabrica impregnando capas de papel de celulosa con resina fenólica, tras lo cual
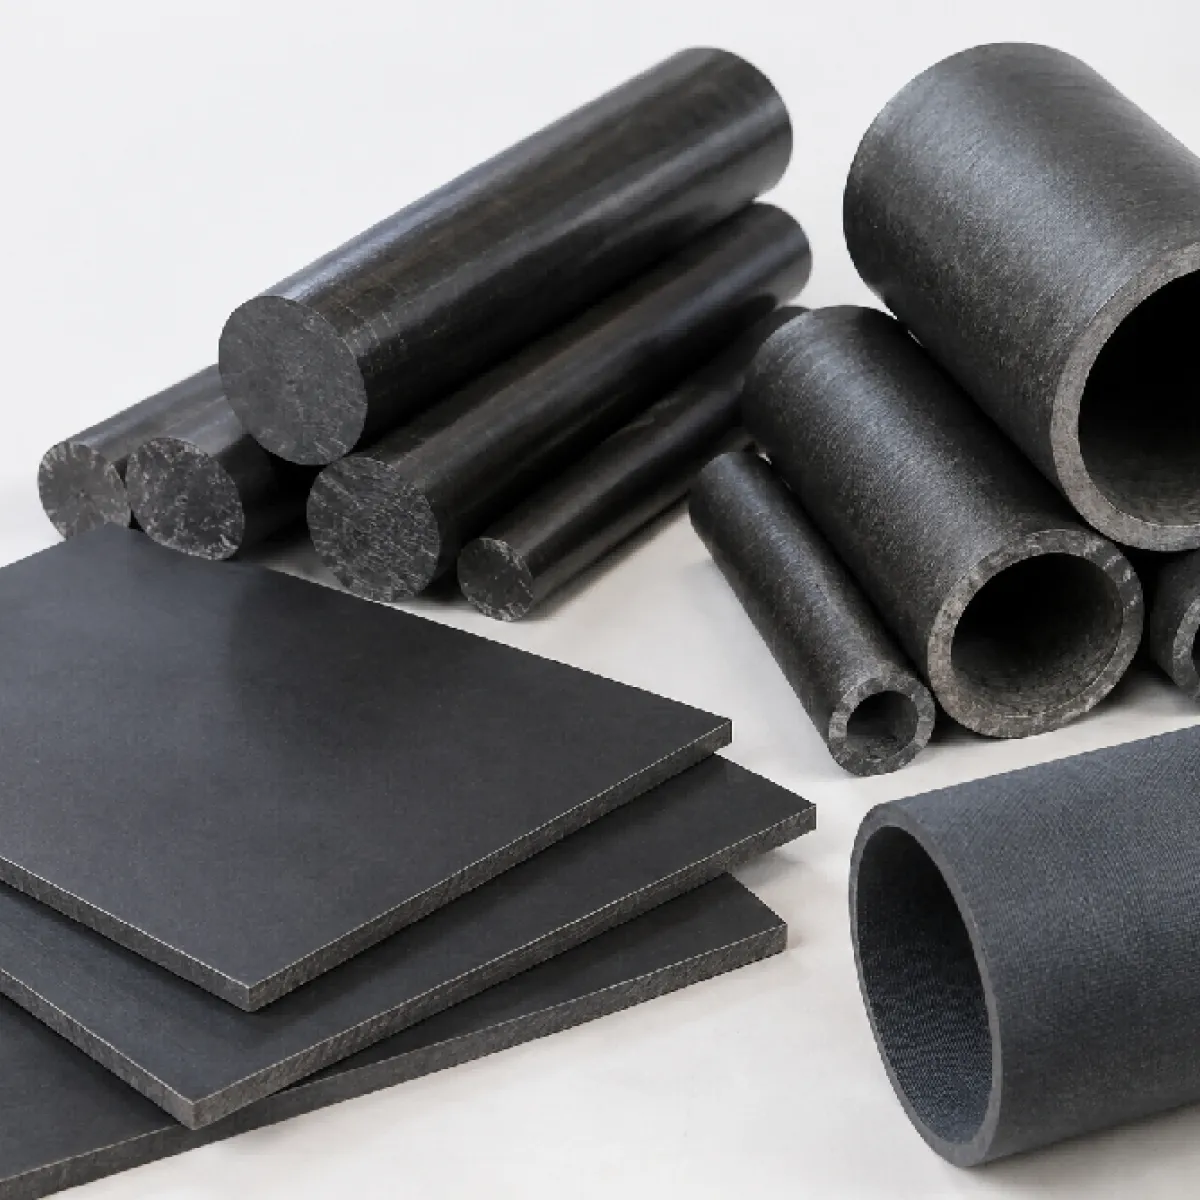
En condiciones de funcionamiento adecuadas, el relleno de MoS₂ puede mejorar la resistencia al desgaste y aportar propiedades antigripaje. Además, este material puede funcionar con un nivel de ruido inferior al de muchos
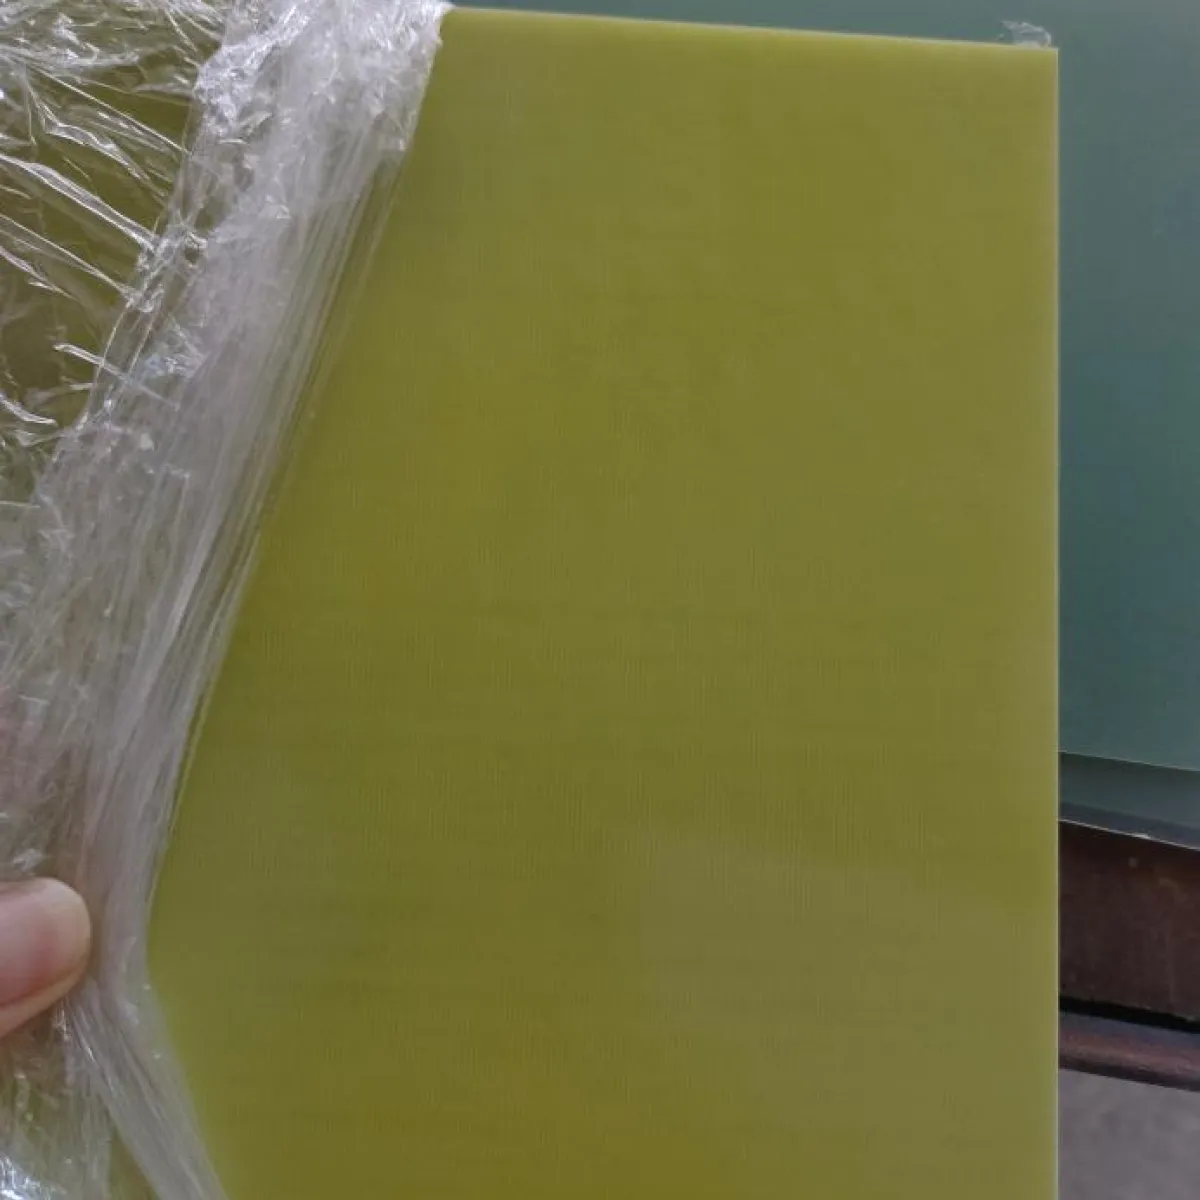
Como material aislante de clase F, el EPGC 204/FR5 está diseñado para aplicaciones en las que se requiere un rendimiento eléctrico y mecánico estable a temperaturas elevadas. En comparación con el s
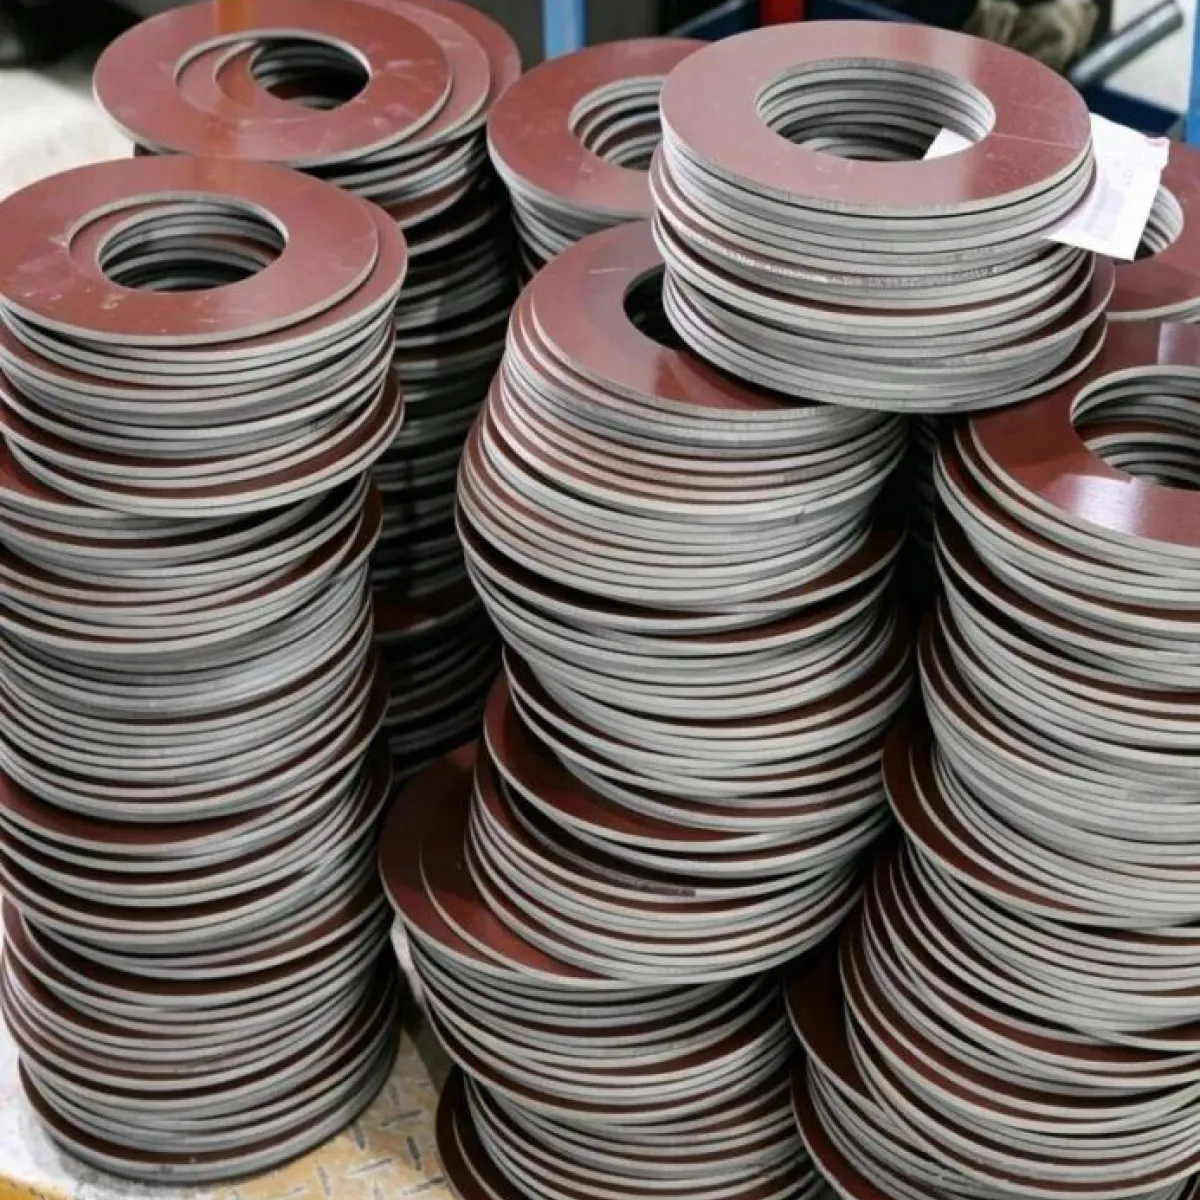
Los tableros de papel fenólico se utilizan habitualmente para fabricar placas de aislamiento eléctrico, separadores, barreras, componentes estructurales, piezas para aparatos de conmutación, componentes de transformadores y motores, así como para herramientas...
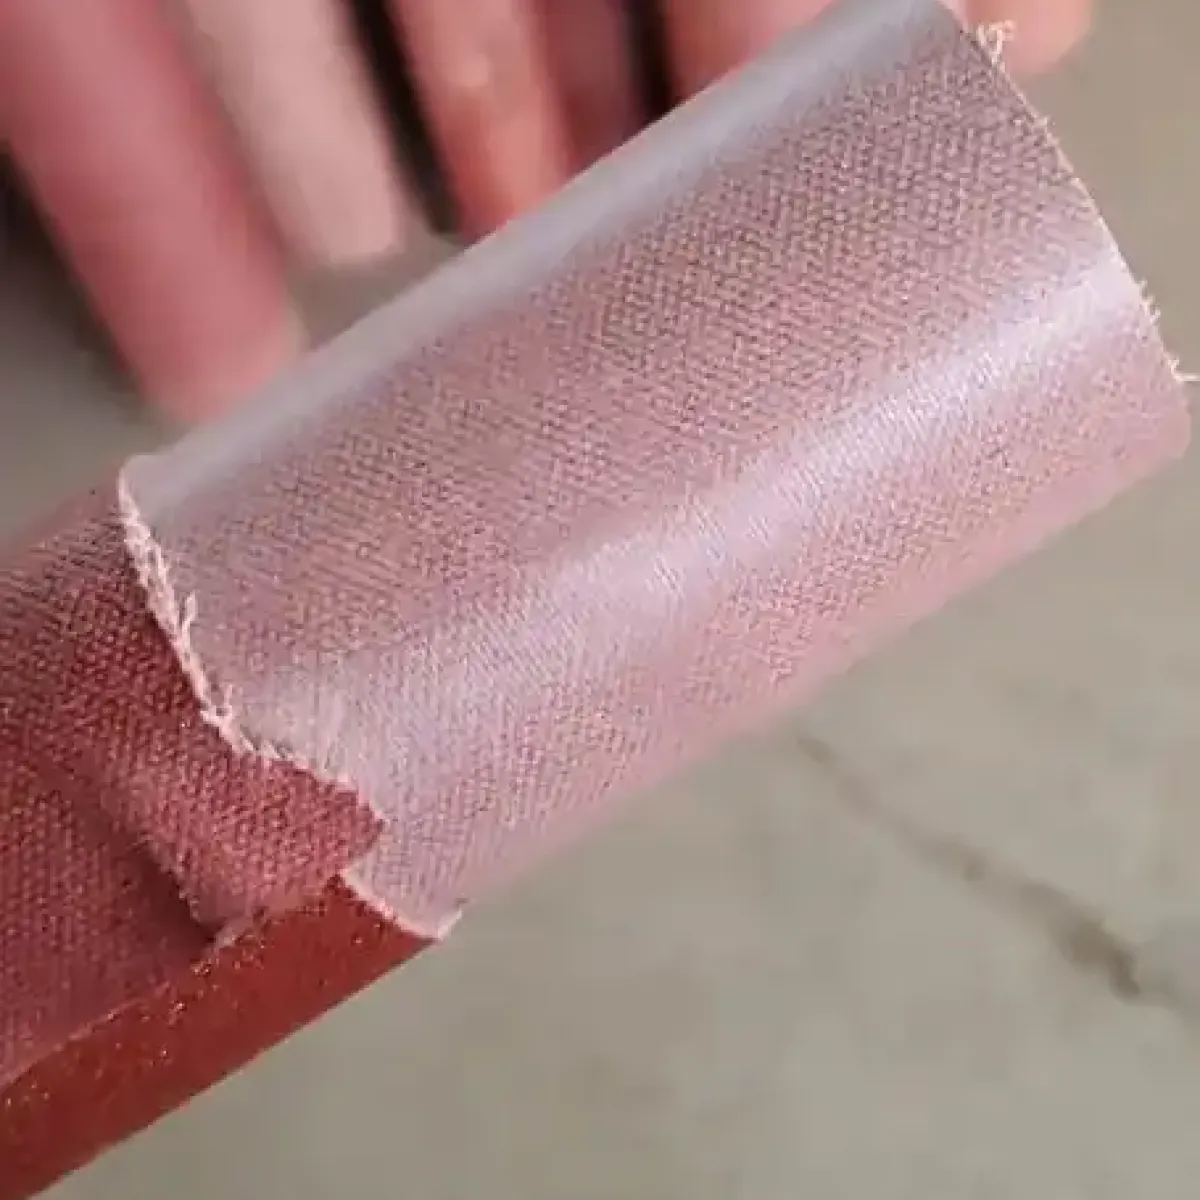
La elección del espesor adecuado de la pared es un aspecto importante a la hora de seleccionar un producto. El espesor necesario depende de las dimensiones del tubo, los requisitos eléctricos, la carga mecánica, o
No.3, Mianzhi Street, Zhucheng, Shandong, China


Copyright © 2025 by Qingdao Yilong Insulation Material Company Limited Todos los derechos reservados